




Co to jest aseptyczny izolator zabezpieczający?
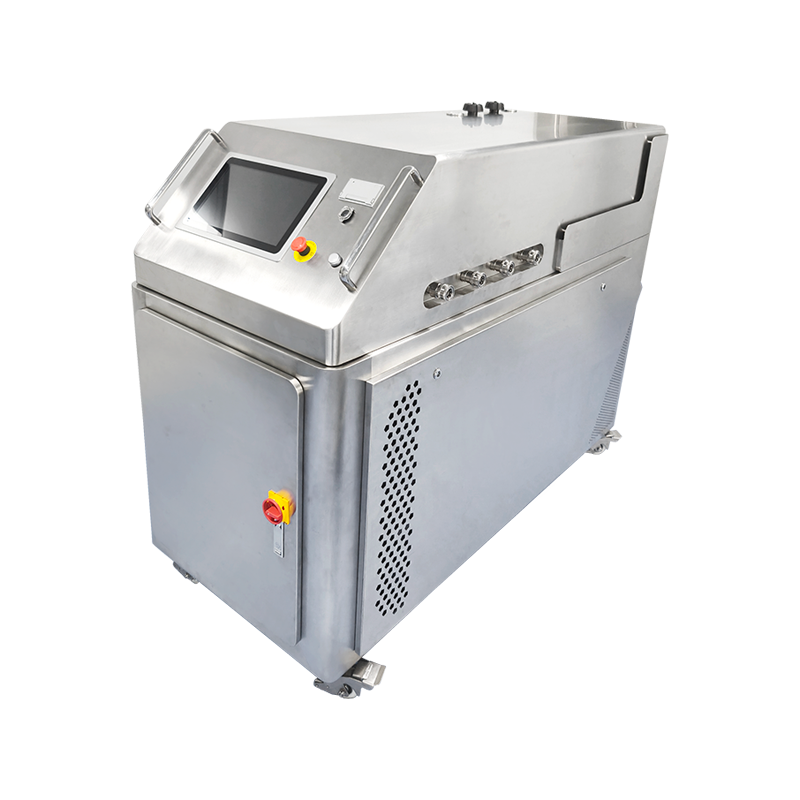
Kiedy zestaw receptur zawiera substancję czynną o dużej mocy, operator na stanowisku ważenia staje przed dwoma przeciwstawnymi wymaganiami jednocześnie: proszek nigdy nie może być narażony na zanieczyszczenia, a proszek nigdy nie może przedostać się do pomieszczenia. Aseptyczny izolator bezpieczeństwa to klasa sprzętu, która spełnia oba wymagania w jednej szczelnej obudowie. Chroni produkt poprzez filtrowane powietrze i kontrolowane środowisko wewnętrzne oraz chroni operatora poprzez fizyczną barierę zaprojektowaną do obsługi materiałów niebezpiecznych.
W branży używane są dwa powiązane terminy. Złożony izolator aseptyczny (CAI) został zaprojektowany głównie w celu ochrony produktu, zazwyczaj poprzez utrzymywanie dodatniego ciśnienia wewnątrz komory. Złożony izolator aseptyczny (CACI) chroni również operatora i środowisko, zazwyczaj pracując pod podciśnieniem podczas mieszania niebezpiecznych leków. Rozróżnienie ma znaczenie przed zakupem: jednostki CAI i CACI różnią się kontrolą ciśnienia, oczyszczaniem spalin, urządzeniami przesyłowymi i operacjami, które mogą obsługiwać.
W placówkach często pojawia się pytanie, czy izolator może zastąpić szafę bezpieczeństwa biologicznego (BSC). W dobrze zdefiniowanych przepływach pracy odpowiedź może być twierdząca, ponieważ izolator zapewnia fizyczną barierę z filtrowanym powietrzem i dostępem w rękawiczkach zamiast otwartego przodu. Poniższa tabela podsumowuje praktyczne różnice.
| Funkcja | CAI | CACI | Klasa II BSC |
|---|---|---|---|
| Główny cel ochrony | Produkt | Produkt and operator | Operator i środowisko |
| Typowe ciśnienie w komorze | Pozytywny | Negatywne | Negatywne |
| Niebezpieczne łączenie leków | Nie nadaje się | Odpowiednie | Niezalecane |
| Typowe zastosowania | Napełnianie aseptyczne, badanie sterylności | Mieszanka onkologiczna, wydajna obsługa API | Mikrobiologia i prace inne niż niebezpieczne |
Obydwa typy mają tę samą architekturę rdzenia: sztywną lub elastyczną komorę, filtrację HEPA lub ULPA, porty na rękawice i rękawy, monitorowanie ciśnienia i co najmniej jeden interfejs przesyłowy. Ponieważ sam izolator jest barierą, decyzja rzadko dotyczy samej szafki. Chodzi o komplet system izolacji zabezpieczającej , w tym porty transferowe, pakiet filtrujący i metodę czyszczenia, która będzie stosowana pomiędzy kampaniami.
 Producenci aseptycznych izolatorów farmaceutycznych, fabryka Yiling to chińscy producenci hurtowych izolatorów farmaceutycznych, fabryka izolatorów aseptycznych, dostarczająca aseptyczne izolatory... Zobacz produkt →
Jak izolator utrzymuje zarówno sterylność, jak i szczelność
Wydajność izolatora określają trzy parametry: różnica ciśnień, wzór przepływu powietrza i szczelność. Każdy z nich współdziała z pozostałymi, a wszystkie trzy muszą być sprawdzane po instalacji i okresowo w trakcie eksploatacji.
Strategie zwiększania ciśnienia
Izolatory nadciśnieniowe wypychają przefiltrowane powietrze na zewnątrz przez każdą małą nieszczelność, chroniąc produkt przed zanieczyszczeniem pomieszczenia. Typowe nadciśnienie robocze mieści się w zakresie od 15 Pa do 30 Pa w stosunku do otaczającego pomieszczenia czystego. Izolatory podciśnieniowe wciągają powietrze do wewnątrz, zapewniając, że każdy wyciek wciąga powietrze z pomieszczenia do komory, zamiast uwalniać niebezpieczny materiał; zwykle pracują one przy temperaturze od -30 Pa do -50 Pa. W niektórych projektach CACI zastosowano zewnętrzną powłokę podciśnieniową wokół strefy produktu pod dodatnim ciśnieniem, co zapewnia jednoczesną ochronę produktu i operatora, chociaż zwiększa złożoność systemu HVAC i rutynowego monitorowania.
Filtracja i przepływ powietrza
Powietrze nawiewane zwykle przechodzi przez filtry HEPA ze skutecznością co najmniej 99,95% przy wielkości cząstek najbardziej penetrujących (klasa H13), a wiele izolatorów aseptycznych wykorzystuje filtry H14 ze skutecznością co najmniej 99,995%. Przepływ powietrza wewnątrz komory jest zwykle turbulentny lub delikatnie przemieszczany, w zależności od procesu; przepływ jednokierunkowy jest zarezerwowany dla manipulacji na otwartych kontenerach. Powietrze wylotowe z CACI obsługującego związki cytotoksyczne lub genotoksyczne musi przejść przez dodatkowe filtry, a w niektórych jurysdykcjach przez węgiel aktywowany, zanim zostanie uwolnione.
Szczelność i materiały
Izolator jest tak dobry, jak jego najsłabsze uszczelnienie. Otwory rękawicowe, drzwiczki transferowe, złącza paneli i obudowy filtrów muszą być sprawdzalne za pomocą testów spadku ciśnienia lub gazu znakującego. Powszechnym kryterium akceptacji pustej komory jest szybkość spadku ciśnienia poniżej określonej wartości granicznej przy znamionowym ciśnieniu próbnym; W protokołach uruchomienia często podaje się wartości w zakresie 0,5% ciśnienia próbnego na minutę, chociaż dokładna liczba powinna pochodzić z zatwierdzonej specyfikacji producenta. Powierzchnie komór są zazwyczaj wykonane ze stali nierdzewnej polerowanej elektrolitycznie lub ze sztywnych polimerów, wybranych tak, aby wytrzymywały wielokrotne narażenie na działanie odparowanego nadtlenku wodoru i środków czyszczących bez wżerów i degradacji.
Transfer: etap o najwyższym ryzyku w działaniu izolatora
W przypadku pełnej partii większość zdarzeń związanych z zanieczyszczeniem i większością naruszeń zabezpieczeń ma miejsce na etapie przenoszenia. Za każdym razem, gdy materiał wchodzi lub wychodzi z izolatora, bariera musi zostać otwarta w kontrolowany sposób. Dominują trzy metody transferu: szybkie porty transferowe, dzielone zawory motylkowe oraz systemy toreb jednorazowego użytku. Nie można ich stosować zamiennie; właściwy wybór zależy od wielkości cząstek, wielkości partii i liczby transferów wymaganych dla każdej partii.
Szybkie porty transferu (RTP)
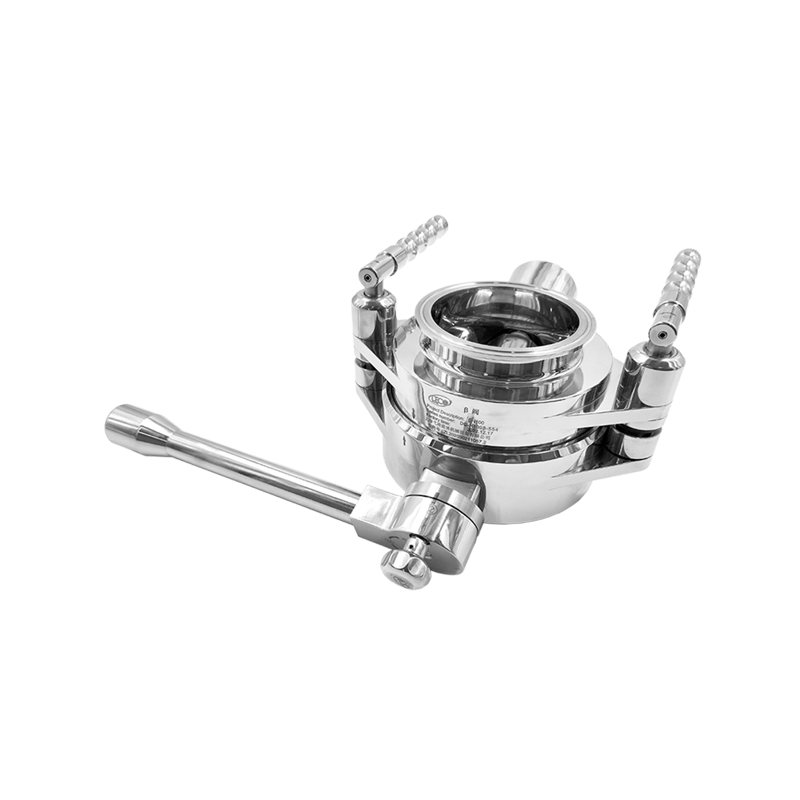
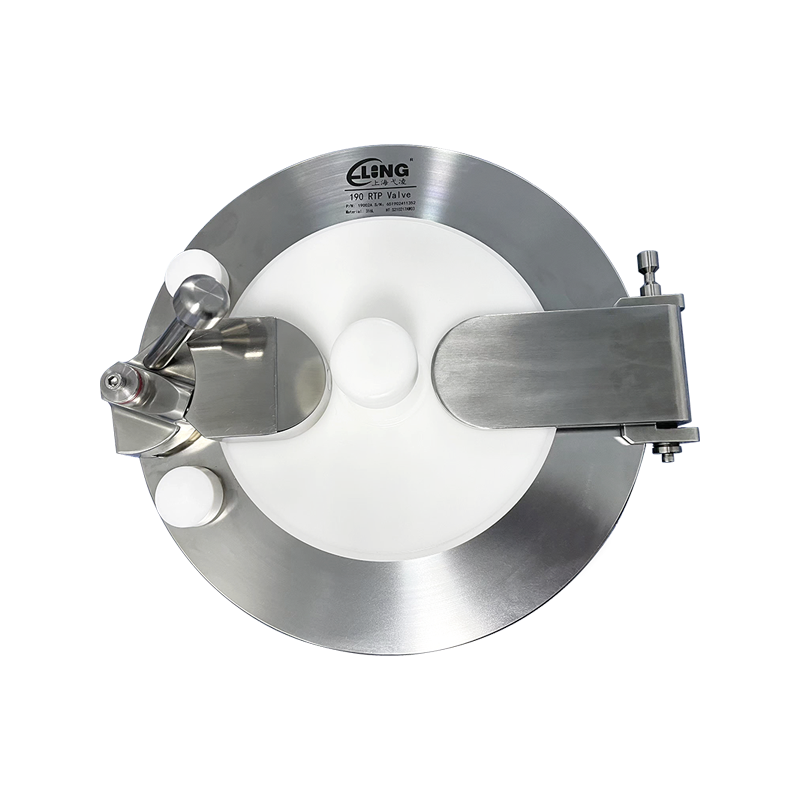
RTP składa się z portu alfa zamontowanego na stałe na ścianie izolatora oraz części beta, często jednorazowej torby, sztywnego pojemnika lub naczynia procesowego, która jest do niego dokowana. Zanim drzwi alfa się otworzą, pokrywa beta została już zamknięta w zespole alfa, więc dwie zanieczyszczone powierzchnie są zamknięte zarówno od pomieszczenia, jak i komory. To sprawia, że systemy RTP stanowią standard w transporcie wstępnie sterylizowanych komponentów, płynów i zużytych materiałów do i z izolatorów. firmy ELING asortyment zaworów portu szybkiego przesyłu obejmuje stałą stronę alfa, jednorazowe torby beta i pojemniki do sterylizacji beta, dzięki czemu obie połówki można kupić tak, aby pasowały do siebie w tym samym interfejsie.
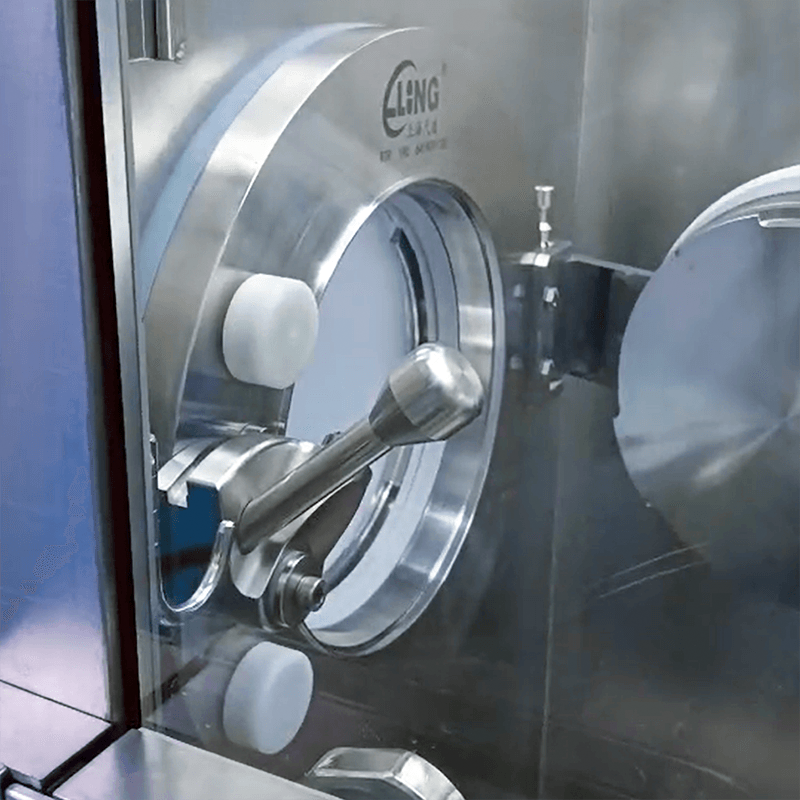 Dostawcy zaworów ciśnieniowych RTP do przesyłu aseptycznego, firma Shanghai Yiling Fluid Machinery Equipment Co., Ltd jest chińskim dostawcą niestandardowych aseptycznych zaworów ciśnieniowych RTP do transferu i aseptycznego transferu RTP... Zobacz produkt →
Dzielone zawory motylkowe do przenoszenia proszku
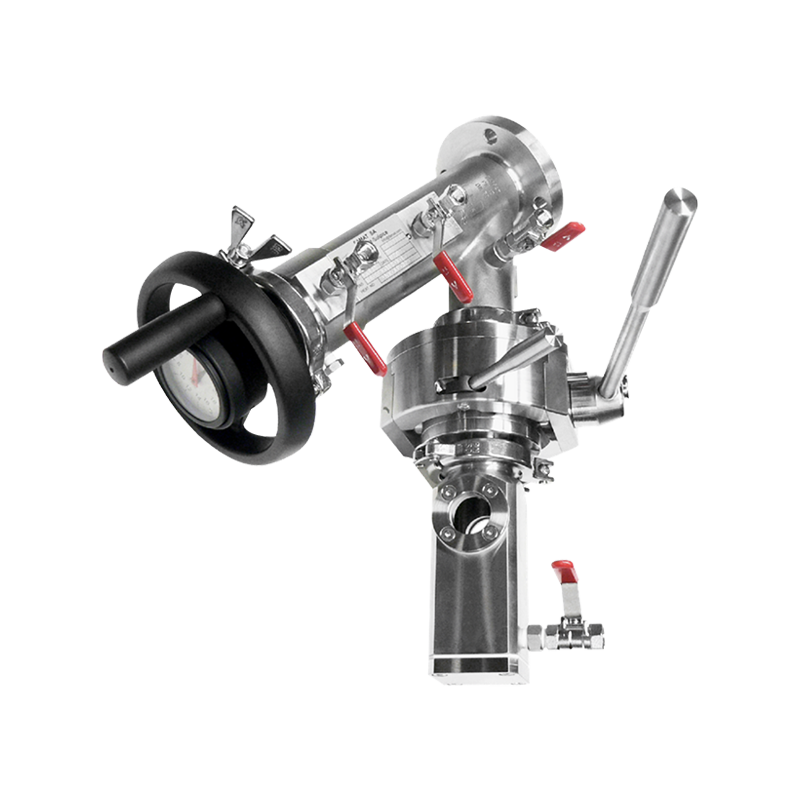
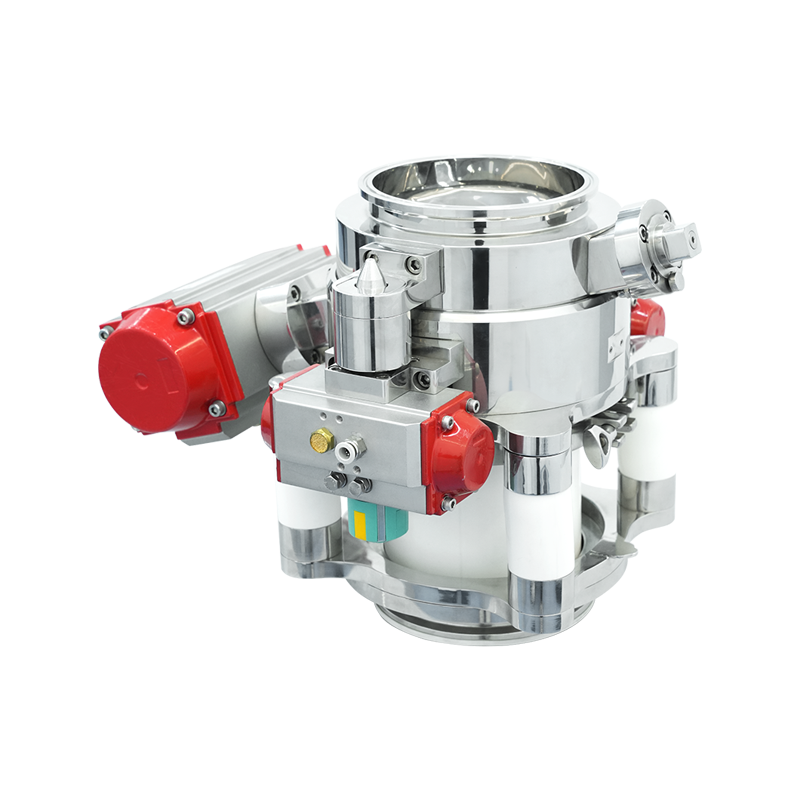
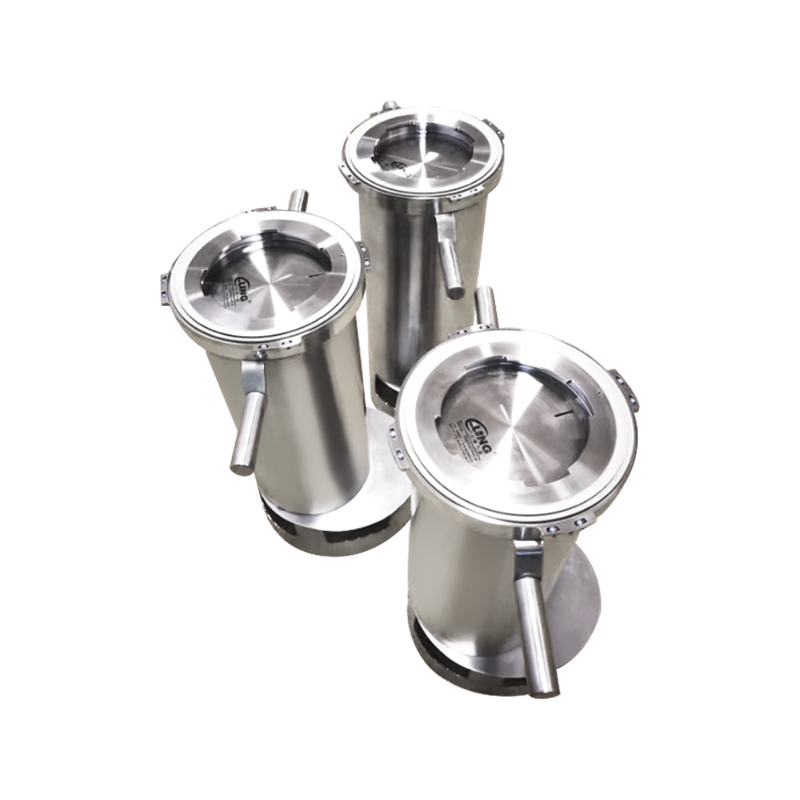
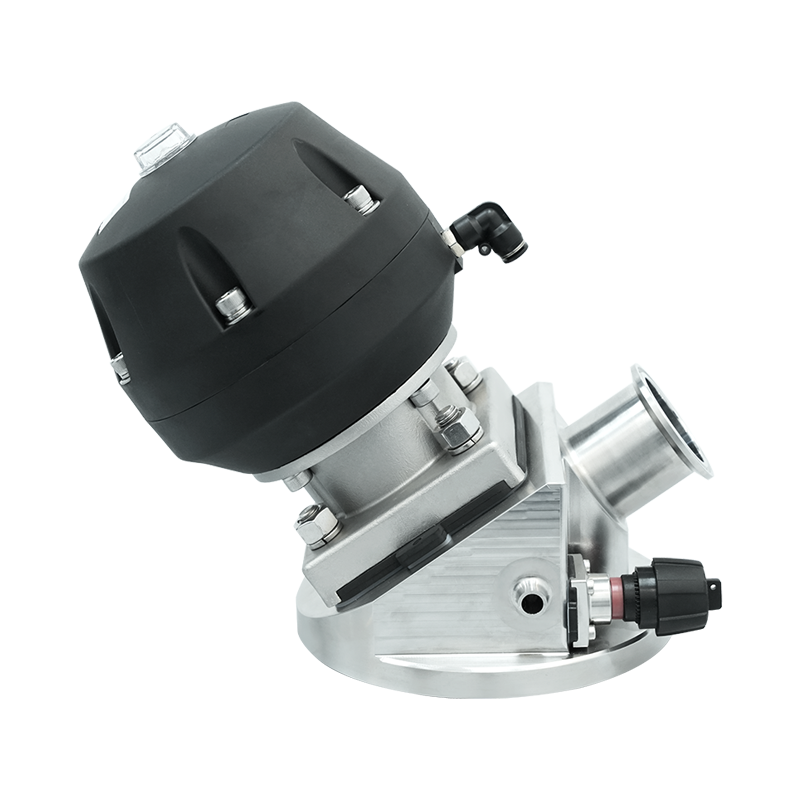
W przypadku suchych proszków i większych partii aseptyczne dzielone zawory motylkowe oferują inne podejście. Zawór składa się z dwóch połówek, z których każda po oddzieleniu zamyka się własną pyłoszczelną uszczelką. Kiedy połówki są zadokowane, pojedynczy wał napędowy otwiera oba dyski, umożliwiając przepływ materiału przez całkowicie uszczelniony kanał. Ponieważ do tego momentu obie połówki pozostają zamknięte, ani operator, ani otoczenie izolatora nie są narażone podczas łączenia lub rozłączania. Mechanikę tej pieczęci wyjaśniono w nocie technicznej ELING pt w jaki sposób aseptyczny dzielony zawór motylkowy utrzymuje sterylność podczas przenoszenia materiału . W praktyce producenci integrują się aseptyczne dzielone zawory motylkowe z płytami ściennymi izolatora, podwoziem podnoszącym i pojemnikami ze stali nierdzewnej do przenoszenia proszku pomiędzy izolatorem dozującym a urządzeniami procesowymi w dalszej części procesu bez naruszania bariery.
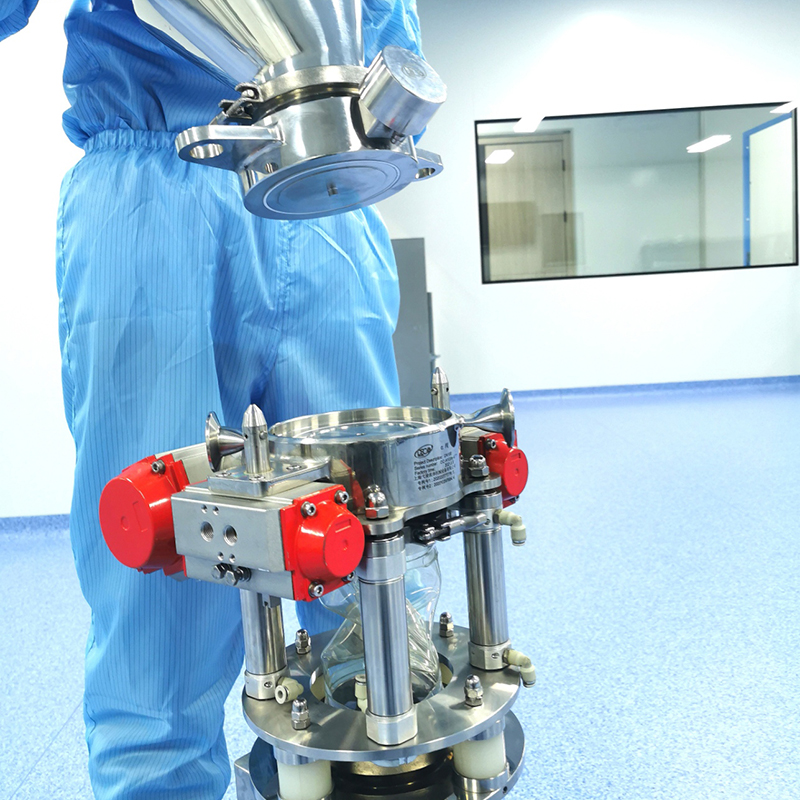 Dostawcy aseptycznych dzielonych zaworów motylkowych do przenoszenia proszku, firma Shanghai Yiling Fluid Machinery Equipment Co., Ltd jest chińskim dostawcą niestandardowych pojemników na proszek do przenoszenia aseptycznych dzielonych zaworów motylkowych i... Zobacz produkt →
Jednorazowe torby transferowe
Tam, gdzie objętość jest niewielka, a produkt ma postać drobnego proszku, najprostszą metodą są sterylne torby jednorazowe. Wstępnie wysterylizowany worek podłącza się do portu alfa izolatora, przyjmuje materiał, zgrzewa lub zamyka, a następnie wyjmuje do transportu. Ponieważ worek jest jednorazowy, eliminuje się weryfikację czyszczenia, ale szkolenie operatorów i sprawdzanie integralności worka staje się częścią rutyny.
Kwalifikacja i walidacja izolatorów zabezpieczających
Izolatora nie można traktować jak czarnej skrzynki. Oczekiwania regulacyjne w środowiskach GMP są zgodne ze znaną sekwencją kwalifikacji projektu, kwalifikacji instalacji, kwalifikacji operacyjnych i kwalifikacji wydajności. Na każdym etapie zdolność sprzętu do utrzymania sterylności i zabezpieczenia musi zostać potwierdzona udokumentowanymi dowodami.
Kwalifikacja operacyjna obejmuje zazwyczaj badania szczelności pod wpływem spadku ciśnienia, skanowanie integralności filtra HEPA za pomocą fotometru lub licznika cząstek, odczyty prędkości przepływu powietrza i badanie liczby cząstek w spoczynku. Kwalifikacja wydajności symuluje następnie rzeczywisty proces, taki jak ładowanie fiolek, przenoszenie proszku lub zmiana rękawiczek, przy jednoczesnym monitorowaniu tych samych parametrów. W przypadku certyfikatu CACI badanie narażenia operatora za pomocą związku zastępczego, takiego jak znacznik fluorescencyjny lub aerozol sodowo-fluoresceinowy, często stanowi część pakietu akceptacyjnego.
Wiele z tych wyzwań nie dotyczy samego izolatora, ale całej otaczającej go sterylnej linii technologicznej. Obiekty, które systematycznie uwzględniają kwestie mediów, czyszczenia i czynników ludzkich, zwykle szybciej osiągają stałą wydajność izolatora; Dyskusja ELING na temat odciążając sterylną produkcję farmaceutyczną i biotechnologiczną analizuje, jak dobór sprzętu na całej linii zmniejsza obciążenie operatorów i zespołów ds. jakości.
Co sprawdzić przed określeniem izolatora
Wybór aseptycznego izolatora bezpieczeństwa sprowadza się do krótkiej listy decyzji, które wpływają na koszty i zgodność przez cały okres użytkowania sprzętu:
- Ochrona produktu i operatora jest na pierwszym miejscu. Jeśli produkt nie jest niebezpieczny, a celem jest sterylność, wystarczy CAI pod dodatnim ciśnieniem. Jeśli materiał jest silny, uczulający lub cytotoksyczny, wymagany jest CACI z podciśnieniem i filtrowanym wydechem.
- Rozważ częstotliwość i rodzaj transferu. Policz dzienną liczbę transferów i formę fizyczną materiału. Częste małe transfery preferują torby RTP; duże partie proszku sprzyjają dzielonym zaworom motylkowym; sterylne płyny o dużej objętości mogą wymagać dedykowanego systemu portu i pojemnika.
- Sprawdź metodę odkażania. W przypadku izolatorów aseptycznych dominującym rozwiązaniem jest odparowany nadtlenek wodoru. Sprawdź, czy materiały komory, typy rękawic i obudowy filtrów wytrzymują wymaganą liczbę cykli bez degradacji.
- Żądaj jasnej kontroli ciśnienia i alarmów. Izolator powinien utrzymywać swoją projektową różnicę ciśnień podczas interwencji operatora, włączając manipulację rękawicami i obciążenia przechodzące, a także powinien generować alarmy, zanim różnica spadnie poniżej granicy bezpieczeństwa.
W procesach wieloetapowych izolator rzadko występuje samodzielnie. Współpracuje z urządzeniami do przenoszenia, systemami zaworów i sprzętem czyszczącym, które muszą wyznawać tę samą filozofię sterylności. Zaplanowanie trasy przesyłu przed sfinalizowaniem specyfikacji izolatora jest najskuteczniejszym sposobem uniknięcia przeróbek i jest powodem, dla którego większość doświadczonych zespołów projektowych ocenia system przechowywania, a nie tylko pudełko .